Senaste produkterna


Kontakta oss
Lägg till: Nr.21, D Zon Jingjinluji Industri Park, Xingfu Väg, Dezhou Stad, Shandong, Kina
Whatsapp/Wechat: +8615165964868
SKYPE: Susanleeguobin
E-post: dzguanlu@dzguanlu.com
Officiell webbsida: www.dzgljc.com

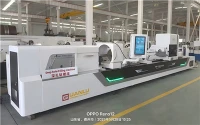
ZSK2104DZ CNC djuphålsborrmaskin
Denna CNC djuphålsborrmaskin använder extern borrningsmetod för spånborttagning (pistolborrningsmetod) för hålbearbetning med liten diameter, med hög effektivitet, hög precision och hög automatisering. Den kan uppnå den bearbetningsnoggrannhet och ytjämnhet som normalt kräver sekventiella borrnings-, borrnings- och brotschningsprocesser i ett kontinuerligt borrpass. Maskinen kan borra djupa hål med lika diameter, såväl som att bearbeta blinda hål och stegade hål. Det används huvudsakligen för djuphålsbearbetning av arbetsstycken av axeltyp.
Beskrivning
1.Verktygsmaskinapplikation
Denna CNC djuphålsborrmaskin använder extern borrningsmetod för spånborttagning (pistolborrningsmetod) för hålbearbetning med liten diameter, med hög effektivitet, hög precision och hög automatisering. Den kan uppnå den bearbetningsnoggrannhet och ytjämnhet som normalt kräver sekventiell borrning, borrning och brotschningsprocesser i ett kontinuerligt borrpass.
Maskinen kan borra djupa hål med lika diameter, samt bearbeta blindhål och steghål. Det används huvudsakligen för djuphålsbearbetning av arbetsstycken av axeltyp.
1.1 Pistolborrningsprincip
Maskinen antar intern oljeförsörjning och extern spånborttagning. Skärvätska strömmar genom den roterande leden vid spindelns bakände i borrlådan, det inre hålet på borrlådans spindel och det inre hålet på verktygsstången för att nå skäreggen. Skärvätskan för spån ut genom det V-formade spåret på verktygsstångens yttre yta in i styrstödet och strömmar sedan in i spåntransportören.
1.2 Arbetsstyckets fastspänning
Koniska skivor är monterade på de främre ändarna av spindeln på huvudstocken och styrstödet. Hydraulsystemet styr den axiella rörelsen av spindeln. Med hjälp av avfasningarna i båda ändarna av de koniska skivorna och arbetsstycket kan arbetsstycket spännas fast och positioneras automatiskt. Kunder ska ange avfasningsmåtten i båda ändar av arbetsstycket samt arbetsstyckets totala dimensioner vid beställning av verktygsmaskinen.

1.3 Maskinens linjära styrningar
Maskinen är utrustad med kullinjärstyrningar.

1.4 CNC-system: GSK
1.5 Maskinen är utrustad med fullt kapslingsskydd.
1.6 Borrlåda
Spindeln drivs av en servohuvudmotor via kuggremmar och kuggremsskivor för att åstadkomma steglös hastighetsreglering. Spindelhastighetsområdet är 500~3000 r/min, och huvudmotorns effekt är 15 kW.
En koreansk roterande koppling är installerad i den bakre änden av spindeln för att tillhandahålla stabil kylvätsketillförsel för djuphålsbearbetning och säkerställa normal skärning av verktygsmaskinen.
Kullinjära styrningar används för borrlådans rörelse, vilket förlänger verktygsmaskinens livslängd.

1.7: Maskinsäng
Eftersom huvudstocken kräver specialtillverkning måste maskinbädden också skräddarsys.
Maskinbädden har en tresidig helt sluten struktur med rationellt anordnade förstärkningsribbor, som ger tillräcklig styvhet för att möta kraven på höghastighetsskärning. Arbetsbord med T-spår bearbetas på bädden, där verktygsmatningssystemet är monterat.
1.8 Verktygsmatningssystem
Den används för att driva verktyget för att utföra matningsrörelse.
En servomotor driver kulskruven för att realisera verktygets matningsrörelse.
Muttern på kulskruven har en dubbelmutterstruktur, som smörjs med fasta tidsintervall med fast oljevolym av en automatisk smörjstation.
Speciallager för blyskruvar är monterade i båda ändarna av skruven, med en lagerkonfiguration med ena änden fixerad och den andra förspänd.
1.9 Borrstångsstöd
Två uppsättningar tillhandahålls för att klara ett maximalt förhållande mellan borrlängd och diameter på 100:1.
1.10 Headstock
Huvudstocken är specialtillverkad för att klämma fast arbetsstycken upp till 600 mm i längd. Headstocken driver arbetsstyckets rotation med en fast spindelhastighet. En standardmotor driver spindeln via en växelreducerare, kuggrem och kuggremskivor.
Hela toppstocken kan flyttas manuellt axiellt och låsas på T-spårets arbetsbord med låsblock när de väl har placerats. Spindeln kan förflyttas axiellt under hydraulisk systemkontroll för fastspänning och positionering av arbetsstycket. Kullinjära styrningar används för denna spindelrörelse.
2 huvudsakliga verktygsmaskinparametrar
Tekniska specifikationer, parametrar, anmärkningar
Arbetsområde
Borrdiameterintervall: Φ3-Φ40mm
Maximal arbetsstyckeslängd: 1000mm
Maximalt bearbetningsdjup: 1000 mm
Antal spindlar: 1
Arbetsstyckets ytterdiameterområde: Φ100-Φ600mm
Verktygsmaskiners prestanda
Z-axis (tool feed)Feed speed range: 5-500mm/min
Snabbövergångshastighet: 3000 mm/min
Motorvridmoment: 10Nm
Borrstång
Maximal rotationshastighet: 3000r/min, steglös hastighetsreglering Huvudmotoreffekt: 15KW
Headstock Spindelhastighet: 20r/min
Motoreffekt: 2,2KW
Kylsystem
Maxtryck: 10MPa
Maximalt flöde: 150L/min
Oljetankens kapacitet: 1000 liter
Andra
Ungefärlig total effekt för verktygsmaskinen: 30KW
Ungefärlig totalvikt för verktygsmaskinen: 8 ton
Verktygsmaskinens fotavtryck: 5m×4m
Populära Taggar: zsk2104dz cnc djuphålsborrmaskin, Kina, leverantörer, tillverkare, fabrik, anpassad, pris, billig, företag, kostnad, till salu
Du kanske också gillar