Senaste produkterna


Kontakta oss
Lägg till: Nr.21, D Zon Jingjinluji Industri Park, Xingfu Väg, Dezhou Stad, Shandong, Kina
Whatsapp/Wechat: +8615165964868
SKYPE: Susanleeguobin
E-post: dzguanlu@dzguanlu.com
Officiell webbsida: www.dzgljc.com

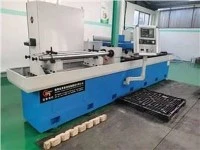
ZSK2103H × 4 CNC Deep Hole Drilling Machine
Endast för referens ska den faktiska produkten råda 1. Verktygsmaskinsöversikt 1.1 Bearbetningsomfång Borrområde: Φ4 ~ Φ30mm Maximalt borrdjup: 500 mm Maximalt borrhålsbildförhållande 100:1 Arbetsstyckets ytterdiameterområde: Φ15 ~ Φ70mm kan ha 4 spindelstruktur,...
Beskrivning

Endast som referens ska den faktiska produkten ha företräde
1. Översikt över verktygsmaskiner
1.1 Behandlingsomfång
Borrområde: Φ4 ~ Φ30mm
Maximalt borrdjup: 500 mm
Maximalt bildförhållande för borrhål 100:1
Arbetsstyckets ytterdiameterområde: Φ15 ~ Φ70mm
4 spindelstruktur, kan ha 4 arbetsstycken samtidigt, lämplig för bearbetning av koaxialhål på axeldelar;
1.2 Pistolborrning: intern oljetillförsel och extern spånborttagning.
1.3 Under bearbetningen roterar verktyget och arbetsstycket relativt, och verktyget matas.
1.4 Arbetsstyckets fastspänning

Den främre änden av inloppslådans spindel och styrramen är utrustad med en konisk skiva, och hydraulsystemet styr den axiella rörelsen av inloppslådans spindel och klämmer och positionerar automatiskt arbetsstycket genom att använda avfasningen av den koniska skivan och arbetsstyckets båda ändar; Mittramen stöds i mitten av arbetsstycket.
Arbetsstyckets fastspänningsdiagram
1.5 Styrskenan som används på verktygsmaskinen använder linjär styrskena.
1.6 CNC-system: SIEMENS-808D
1.7 Borrrörslåda
Servohuvudmotorn används för att driva spindeln att rotera genom synkronremmen och synkronremskivan, vilket kan realisera steglös hastighetsreglering, och spindelns maximala hastighet är 5000r/min; 4 spindelstruktur, en motor driver två spindlar att rotera; Spindeln drivs fram, vilket är fördelaktigt för att skydda huvudmotorn och underlätta verktygsbyte.

1.8 Headstock
Driv arbetsstycket att rotera med en konstant hastighet av 117r/min; Spindeln kan flyttas axiellt under kontroll av hydraulsystemet och används för att dra åt eller lossa arbetsstycket. Spindeln drivs fram, vilket är bekvämt för att lasta och lossa arbetsstycken och hjälper till att skydda huvudmotorn.
4 spindlar struktur, en motor driver två spindlar att rotera.
Den kan flyttas manuellt på arbetsbänkens linjära styrskena, och efter att ha flyttats i läge låses den manuellt på arbetsbänken med låsblock.

1.9 Verktygsmatningssystem
Strukturen hos kulskruven som drivs av servomotorn kan realisera steglös hastighetsreglering av fräsmatningen.
1.10 Borrrörsstöd
1 set, borrrörsstödet och borrrörslådan kan kopplas samman; Borrörshållaren kan automatiskt justera avståndet med borrrörslådans rörelse.

1.11 Kylsystem
Den består huvudsakligen av högtryckspumpenhet, kedjeplåtsborttagningsmaskin, oljekylare, filteranordning etc. Montera kylsystemets flödesjusteringspanel på CNC-systemets driftstation.

1.13 Grunddelar som säng och låda är gjutna med hartssand och har genomgått två gånger åldringsbehandling. Oljereturtanken på bäddkroppen lutar och lagrar inte olja.
1.14 Styrram
Används för verktygsstyrning, borttagning av spån, stödjande verktygsstänger. Den främre änden är försedd med en styrhylsa för verktygsstyrning; Den bakre änden är försedd med en stödhylsa för knivbalken för att stödja knivbalken.
1.15 Installera ett oljemottagande tråg på oljereturspåret runt bädden.
1.17 Automatisk lastnings- och lossningsanordning

Ett flertal arbetsstycken är placerade på matningsvagnen och anordnade i en rad; Matarvagnen rör sig till bearbetningsområdet; Automatisk bearbetning av arbetsstycken; Efter att bearbetningen är klar skickar matningsfästet arbetsstycket till utsidan av verktygsmaskinen; Ta bort det bearbetade arbetsstycket och ersätt det med ett nytt arbetsstycke för att fortsätta bearbetningen. Hela utfodringen styrs av ett numeriskt kontrollsystem.
2. Verktygsmaskin huvud parametrar
|
Primär parameter |
Omfattning av håldiameter |
Φ4 ~ Φ30mm |
|
Borra stort borrhålsdjup |
500mm |
|
|
Antal spindlar |
4 |
|
Spindelavstånd |
220mm |
|
|
Borrrörslåda |
Huvudmotoreffekt |
22 KW × 2 |
|
Maximal rotationshastighet |
5000 r/min |
|
|
Sängen låda |
Driva |
2,2 KW × 2 |
|
Rotationshastighet |
117r/min |
|
|
Verktygsmatning |
Matningshastighetsområde |
5 ~ 500 mm/min |
|
Snabb rörlig hastighet |
4m/min |
|
|
Mata motorns vridmoment |
22Nm (med reducering) |
|
|
Kyl system |
Maximalt flöde |
400L/min |
|
Maximalt tryck |
10MPa |
|
|
Filtreringsnoggrannhet |
20 μm |
|
|
Maskinbearbetning noggrannhet |
Noggrannhet i borrhålsdiameter |
IT7 till IT10 |
|
Borrhålsgrovhet |
Ra1,6 μm ~ 6,3 μm |
|
|
Avvikelse för borrhålets inlopps- och utloppscentrum |
Arbetsstyckets rotation 0,5 mm/1000 mm |
|
|
andra |
Total maskineffekt (ca.) |
87KW |
|
Fotavtryck |
4.6 m × 4.6 m |
|
|
Verktygsmaskinens vikt (ca) |
7 tons |

3. Huvudkonfiguration lista över verktygsmaskiner
|
Serie antal |
Namn |
Tillverkare |
|
1 |
CNC-system, servomatningsmotor |
SIEMENS |
|
2 |
Borrrörslåda servo spindelmotor |
Emke |
|
3 |
Inloppslåda och borrrörslåda spindellager |
NSK |
|
4 |
Blyskruvlager |
inhemsk |
|
5 |
Kulskruv |
inhemsk |
|
6 |
Rullande linjär styrning |
inhemsk |
|
7 |
Spånborttagningsmaskin |
inhemsk |
|
8 |
Dra kedja |
inhemsk |
|
10 |
Huvudsakliga elektriska komponenter |
inhemsk |
|
11 |
Huvudhydrauliska komponenter för hydrauliska system |
inhemsk |
|
12 |
Motor med variabel frekvens för kylsystem |
Jiaxing karneval |
|
13 |
Frekvensomvandlare för kylsystem |
inhemsk |
|
14 |
Automatisk våtbyte |
inhemsk |
4. Verktygsmaskin alternativ
Hjälpverktyg, skärverktyg, skärolja.
5. Bearbetningssituation
Centrumavvikelse för borrhålsinlopp och utlopp: arbetsstyckets rotation 0,5 mm/1000 mm
Borrgrovhet: Ra1,6 ~ 6,3 um
Borrhålsnoggrannhet: IT7 ~ IT10
7. Godkännande av verktygsmaskiner
7.1 Användaren kommer till tillverkaren av verktygsmaskinen för att pre-acceptera. 4 arbetsstycken ska bearbetas. Provbitarna och verktygen ska tillhandahållas av användaren och accepteras enligt innehållet i punkt 5.
7.2 Det slutliga godkännandet ska utföras på användarens fabrik. Utför skärning av arbetsstycket och bearbeta 4 arbetsstycken. Provbiten och skärverktyget tillhandahålls av användaren och accepteras enligt punkt 5. Efter godkänd kvalificering undertecknar båda parter det slutliga acceptprotokollet, och underskriften träder i kraft.
8. Service efter försäljning
8.1 Installation och driftsättning
Efter att verktygsmaskinen anländer till användarens fabrik skickar verktygsmaskinstillverkaren personal för att vägleda utrustningsinstallationen och ansvara för felsökning.
8.2 Utbildning
Verktygsmaskinstillverkaren kommer att utbilda användarens programmerings-, drift- och underhållspersonal under 3 arbetsdagar. Under utbildningsperioden kommer verktygsmaskinstillverkaren att ansvara för att vägleda användarens relevanta tekniska och driftspersonal att genomföra provproduktion av typiska delar.
8.3 Tillverkare av verktygsmaskiner följer strikt vårt företags åtaganden om service efter försäljning.
9. Avtäckt ärenden ska vara förhandlat av både partier.
10.Maskin foton :


Populära Taggar: zsk2103h × 4 cnc djuphålsborrmaskin, Kina, leverantörer, tillverkare, fabrik, anpassad, pris, billig, företag, kostnad, till salu
Du kanske också gillar